Giriş
Sıvı soğutma plakalarımodern termal yönetim sistemlerinde, özellikle elektrikli araçlarda, enerji depolama sistemlerinde ve veri merkezlerinde önemli bir rol oynamaktadır.
Neden bu kadar önemliler?
Çünkü soğutma performansları ekipmanın stabilitesini ve servis ömrünü doğrudan etkiler. Batarya sistemleri için dahili akış kanallarının tasarımı, ısı dağılımını ve sıcaklık homojenliğini önemli ölçüde etkileyebilir.
Farklı üretim yöntemleri aynı zamanda akış kanalı tasarımını, basınç direncini ve maliyet verimliliğini de etkileyebilir.
Basit bir ifadeyle: farklı üretim süreçleri çok farklı ürün performansına yol açabilir.
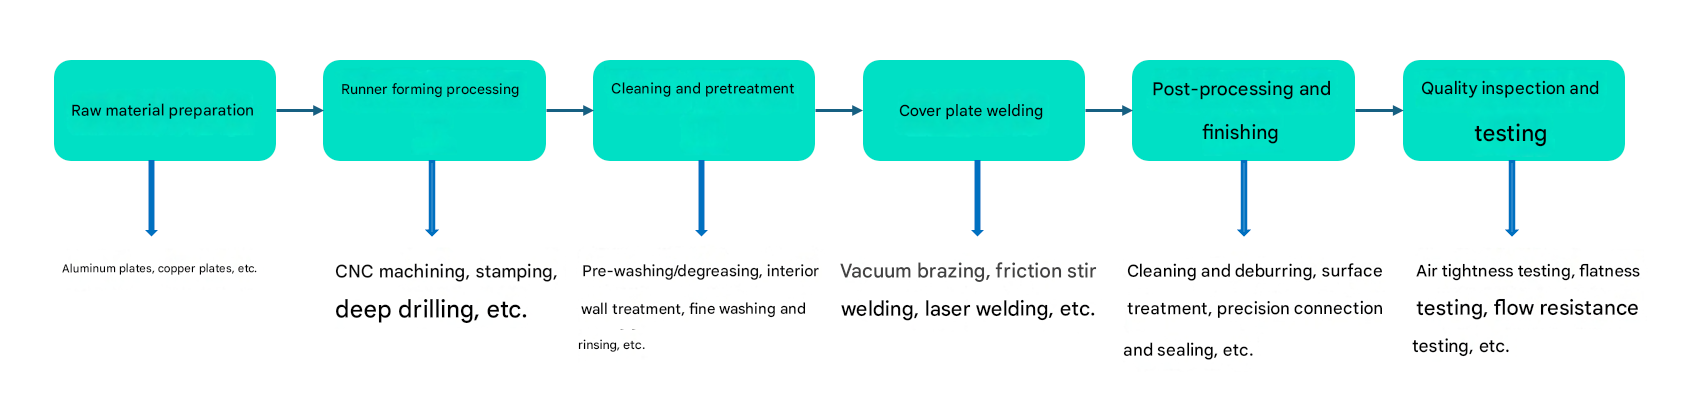
Sıvı Soğutma Plakaları Oluşturmanın Ana Adımları
1.Sıvı Soğutma Plakalarının Malzemeleri
Sıvı soğutma plakaları esas olarak alüminyum alaşımlarından, bakır alaşımlarından ve kompozit malzemelerden yapılmıştır. Bakır mükemmel termal iletkenlik sunar ancak ağır ve pahalıdır; alüminyum ise daha hafiftir, daha uygun maliyetlidir ve işlenmesi daha kolaydır; bu da onu endüstride yaygın olarak kullanılmasını sağlar.EV akü termal yönetim sistemleri.
Alüminyum alaşımları:
Alüminyum, EV akü soğutma plakalarında en yaygın kullanılan malzemedir çünkü termal iletkenlik, hafif tasarım, dayanıklılık, üretilebilirlik ve maliyet arasında iyi bir denge sağlar. Bunlar arasında 3003 alüminyum alaşımı, istikrarlı performansı ve olgun işleme teknolojisi nedeniyle yaygın olarak kullanılmaktadır.
.png)
Bakır alaşımları:
Bakırın yaklaşık 401 W/m·K'lik bir termal iletkenliği vardır, bu da onu 800V platformlar gibi yüksek güçlü uygulamalar için uygun kılar. Ancak daha ağır ve daha pahalıdır ve genellikle korozyonu önlemek için nikel kaplama veya anotlama gibi yüzey koruması gerektirir.
Kompozit malzemeler:
Daha yüksek mukavemet gerektiren uygulamalarda kompozit yapılar kullanılmaktadır. Bunlar tipik olarak üç katmandan oluşur: bir çekirdek katman, bir sert lehimleme katmanı ve bir kurban katman.
2. Soğutma Plakalarında Akış Kanalı Tasarımı ve Şekillendirme Yöntemleri
Sıvı soğutma plakası akış kanalları, CNC işleme, damgalama, ekstrüzyon, basınçlı döküm ve 3D baskı dahil olmak üzere birçok farklı üretim yöntemi kullanılarak oluşturulur.

Bu işlemler, alüminyum ve bakır gibi metal malzemeleri şekillendirir veya ısıyı verimli bir şekilde aktarmaya yardımcı olan karmaşık dahili mikro kanal yapılarına dönüştürür.Basit bir ifadeyle her sürecin kendi rolü vardır:CNC işleme, malzemeyi yüksek hassasiyetle katman katman kaldırarak ayrıntılı ve karmaşık kanal tasarımlarına uygun hale getirir.

Damgalama ve ekstrüzyon, daha hızlı yöntemlerdir ve çoğunlukla yüksek hacimde büyük düz plakalar üretmek için kullanılır.

Basınçlı döküm, daha entegre ve karmaşık tek parça yapılar oluşturmak için kullanılır.

3D baskı, yapıyı katman katman oluşturarak geleneksel yöntemlerin başaramayacağı son derece karmaşık geometriler üretmeyi mümkün kılar.
.png)
① CNC İşleme(Bilgisayar Sayısal Kontrollü İşleme)
Çalışma Prensibi
CNC işleme, malzeme katmanını katman katman çıkarmak için frezeleme veya delme işlemlerini kullanır.
Kanalları ve mikro kanalları alüminyum veya bakır plakalara oymak için yüksek hızlı dönen bir kesme aleti (bir freze kesicisi gibi) kullanılır.
İşleme sonrasında, genellikle üstüne başka bir plaka yerleştirilir ve iç akış yolları oluşturacak şekilde kapatılır.
Özellikler
Bu yöntem çok yüksek hassasiyet ve mükemmel yüzey kalitesi sunarak karmaşık kanal tasarımları ve küçük seri üretim için uygun hale getirir.
Ancak işleme sırasında malzemeyi uzaklaştırır, dolayısıyla malzeme kullanımı nispeten düşüktür ve üretim verimliliği diğer seri üretim yöntemleri kadar yüksek değildir.
② Damgalama
Çalışma PrensibiDamgalamada, genellikle alüminyum veya bakır gibi ince metal levhaları şekillendirmek için kalıplar ve bir pres makinesi kullanılır.

Yüksek basınç altında, metal levha, belirli akış kanalı olukları oluşturmak üzere bir kalıba preslenir.

Şekillendirmeden sonra, iki damgalı plaka genellikle kapalı iç kanallar oluşturmak için kaynak veya lehimleme kullanılarak birbirine birleştirilir.ÖzelliklerBu yöntem, hızlı ve uygun maliyetli olduğundan seri üretime son derece uygundur.

Ancak kanal tasarımı kalıp yapısıyla sınırlıdır, bu nedenle CNC işlemeyle aynı düzeyde hassasiyet ve karmaşıklığa ulaşamaz.
③ Ekstrüzyon
Çalışma Prensibi
Alüminyum malzeme önce yumuşayıncaya kadar ısıtılır.
Daha sonra özel olarak tasarlanmış bir kalıptan yüksek basınç altında itilir.
Malzeme kalıptan geçerken kesitin şeklini alır ve iç kanal yapılarıyla sürekli bir profil oluşturur.
Ekstrüzyondan sonra uzun profil daha sonraki işlemler için gerekli uzunluklarda kesilir.
Özellikler
Bu yöntem oldukça verimli ve uygun maliyetli olup, alüminyum sıvı soğutma plakalarının büyük ölçekli üretimi için uygundur.
Ancak akış kanalları genellikle düzenli ve basit şekillerle sınırlıdır, dolayısıyla tasarım esnekliği ve karmaşıklığı CNC işlemeyle karşılaştırıldığında daha düşüktür.
Esas olarak alüminyum bazlı soğutma plakası yapılarında kullanılır.
④ Basınçlı Döküm
Çalışma Prensibi
Genellikle alüminyum alaşımı olan erimiş metal, yüksek basınç altında çelik kalıp boşluğuna enjekte edilir.
Metal, kalıbı hızlı bir şekilde doldurur ve ardından soğuyup katılaşarak sağlam, entegre bir yapı oluşturur.
Bu süreç, karmaşık şekillerin tek bir şekillendirme adımında üretilmesine olanak tanır.
Özellikler
Basınçlı döküm, yüksek üretim verimliliği ve iyi malzeme kullanımı ile karmaşık ve entegre yapılar için uygundur.
Ancak kalıp maliyetinin nispeten yüksek olması, onu büyük ölçekli üretim için daha uygun hale getiriyor.
Nihai doğruluk stabildir ancak genellikle CNC işleme kadar yüksek değildir.
⑤ 3D Baskı
Çalışma Prensibi
3D baskı, metal tozunu kullanarak metal parçaları katman katman oluşturuyor.
Tozu dijital bir tasarıma göre eritmek ve kaynaştırmak için bir lazer kullanılır.
Geleneksel yöntemlerin aksine, bu işlem kalıp gerektirmez ve doğrudan karmaşık iç yapılar ve mikro kanallar oluşturabilir.
Özellikler
Bu teknoloji, biyomimetik veya fraktal akış kanalı tasarımları gibi geleneksel üretim yöntemleriyle elde edilmesi zor veya imkansız olan son derece karmaşık geometriler üretebilir.
Isı dağıtım performansının ve tasarım özgürlüğünün optimize edilmesine yardımcı olur.
Bununla birlikte, daha yüksek maliyete ve daha yavaş üretim hızına sahip olması, onu prototip oluşturma ve üst düzey özelleştirilmiş uygulamalar için daha uygun hale getiriyor.
3. Soğutma Plakası İmalatında Temizleme ve Ön İşlem
Temizleme ve ön arıtma, sıvı soğutma sistemlerinin verimli ve uzun vadeli istikrarlı çalışmasını sağlamak için kritik adımlardır.
Bu aşama esas olarakyüzey temizliği (yağ, toz ve oksit katmanlarının çıkarılması), iç çapak alma ve cilalama (akış direncinin optimize edilmesi), derin temizliğin (metal talaşlarının ve sert lehim kalıntılarının giderilmesi) yanı sıra korozyon direncini artırmak için pasivasyon veya anotlama gibi yüzey işlemlerini ve sızdırmazlık hazırlığını ve muayenesini içerir.
Ana amaç, ısı transfer verimliliğini artırmak, kanal tıkanmasını önlemek, korozyonu azaltmak ve soğutucunun saflığını sağlamak ve sonuçta optimum termal performansa ulaşmaktır.
4. Sıvı Soğutma Plakası İmalatında Kaynak Teknolojileri
Yaygın kaynak yöntemlerisoğutma plakalarıvakumlu lehimleme, sürtünme karıştırma kaynağı, lazer kaynağı ve damgalama + sert lehimleme kompozit işlemlerini içerir.
4.1. Vakumlu Lehimleme
Çalışma Prensibi:
Yüksek vakumlu bir ortamda parçalar, erime noktası ana metalden daha düşük olan bir dolgu malzemesi (alüminyum-silikon alaşımı gibi) ile birlikte ısıtılır.
Dolgu maddesi erir, derz yüzeylerini ıslatır ve kılcal etkiyle boşlukların içine çekilir. Soğuduktan sonra güçlü ve sızdırmaz bir bağ oluşur.
Özellikler:
Avantajları: Vakum ortamından dolayı oksitlenme olmaması, yüksek kaynak kalitesi, yoğun ve güçlü birleştirmeler, yüksek hassasiyet ve karmaşık iç yapılar oluşturabilme yeteneği. Hem alüminyum hem de bakır malzemeler için uygundur.
Dezavantajları: Yüksek ekipman maliyeti, sıkı proses kontrol gereklilikleri ve nispeten uzun ısıtma döngüsü.
Uygulamalar:
İç temizliğin ve sızdırmazlık performansının kritik olduğu üst düzey sıvı soğutma plakalarında yaygın olarak kullanılır.
4.2 Sürtünme Karıştırma Kaynağı (FSW)
Çalışma Prensibi:
Dönen, sarf malzemesi olmayan bir alet bağlantı alanı boyunca hareket eder ve sürtünme ısısı ve plastik deformasyon üretir.
Malzeme yumuşatılır ve mekanik olarak karıştırılarak temel malzemeyi eritmeden katı hal bağı oluşturulur.
Özellikler:
Avantajları: Bu, sıçrama, zararlı gazlar ve ana malzemenin erimediği katı hal birleştirme işlemidir. Daha çevre dostu ve enerji açısından verimli olmasının yanı sıra iyi bir mekanik dayanım sağlar.
Dezavantajları: Özel donanımlar ve hassas kurulum gerektirir. Kaynak yüzeyinde takım izleri görülebilir ve işlem her malzeme türü için uygun değildir.
Uygulamalar:
Özellikle büyük boyutlu ürünler ve yüksek hacimli üretim için alüminyum sıvı soğutma plakalarında yaygın olarak kullanılır.
4.3. Lazer Kaynak
Çalışma Prensibi:
Lazer kaynağı, malzeme yüzeyini ısıtmak için yüksek enerjili bir lazer ışını kullanır.
Malzeme soğuduktan sonra hızla erir, karışır ve katılaşarak kaynaklı bir bağlantı oluşturur.
Özellikler:
Avantajları: Bu işlem yüksek kaynak hızı, düşük ısı girişi ve minimum deformasyon sunar. Aynı zamanda yüksek hassasiyet sağlar, derin nüfuzlu kaynağı destekler ve otomatik üretime çok uygundur.
Dezavantajları: Çok hassas parça hizalaması gerektirir, kaynak sırasında gözenekler oluşturabilir ve ekipman maliyetleri nispeten yüksektir.
Uygulamalar:
Kanatçıkların boru veya plakalarla birleştirilmesinin yanı sıra yüksek hız ve hassasiyetin gerekli olduğu kenar sızdırmazlık uygulamalarında yaygın olarak kullanılır.
4.4. Damgalama + Lehimleme Kompozit Prosesi
Çalışma Prensibi:
İlk olarak saclar, damgalama veya derin çekme işlemleri kullanılarak kanal oluklu üst ve alt kapak plakaları haline getirilir.
Daha sonra kanatçıklar gibi iç bileşenler yapının içine monte edilir. Son olarak, tüm düzenek, yalıtılmış bir yapı oluşturmak amacıyla vakumlu lehimleme veya kontrollü atmosfer lehimleme için bir fırına yerleştirilir.
Özellikler:
Avantajları: Bu proses, düşük üretim maliyeti ve yüksek üretim verimliliği sunarak onu büyük ölçekli üretime uygun hale getirir. Aynı zamanda nispeten karmaşık akış kanalı tasarımları da oluşturabilir, bu nedenle en yaygın kullanılan sıvı soğutma plakası üretim yöntemlerinden biri haline gelmiştir.
Dezavantajları: Damgalı parçaların boyutsal doğruluğu lehimlemeden önce kritik öneme sahiptir. Nihai bağlantı kalitesi büyük ölçüde boşluk kontrolüne ve bileşen temizliğine bağlıdır.
Uygulamalar:
Bu yöntem, EV pilleri, sunucular, enerji depolama sistemleri ve diğer birçok termal yönetim uygulaması için sıvı soğutma plakası üretiminde yaygın olarak kullanılmaktadır.
.png)
5. Akü Soğutma Plakalarının Son İşlemleri ve Yüzey İşlemleri
| Önemli Adımlar |
| Temizleme ve çapak alma |
Çapak alma:
İşleme sonrasında kanalların içinde ve sıvı soğutma plakasının kenarları boyunca küçük çapaklar kalabilir. Çıkarılmadıkları takdirde soğutma sıvısı akışını etkileyebilir ve hatta tıkanmaya neden olabilirler. Yaygın yöntemler arasında Elektrokimyasal İşleme (ECM), mekanik taşlama, kumlama ve lazer çapak alma yer alır.
Temizlik:
Ultrasonik temizleme ve kimyasal temizleme (asit veya alkali temizleme), üretim sırasında kalan yağ kalıntılarını, metal parçacıkları ve oksit katmanlarını gidermek ve iç kanalların temiz olmasını sağlamak için yaygın olarak kullanılır.
|
| Yüzey İşlem |
Pasivasyon / Eloksal:
Alüminyum sıvı soğutma plakaları için, yüzeyde yoğun bir oksit tabakası oluşturmak ve korozyon direncini artırmak için genellikle anodizasyon kullanılır.
Kaplama / Kaplama:
Bakır soğutma plakaları oksidasyonu ve korozyonu azaltmak için genellikle nikel kaplıdır. Bazı uygulamalarda ilave koruyucu kaplamalar da uygulanabilmektedir.
|
| Hassas Birleştirme ve Sızdırmazlık |
Lehimleme:
Vakumlu sert lehimleme, üst ve alt plakaları birleştirmek için yaygın olarak kullanılır, böylece kapalı iç kanallar ve düzgün soğutucu akışı sağlanır.
Sızdırmazlık:
EPDM ve FKM gibi yüksek sıcaklığa dayanıklı sızdırmazlık malzemeleri, sızdırmazlık güvenilirliğini artırmak için sıklıkla bağlantı arayüzleri çevresinde kullanılır.
|
| Son Bitirme |
Taşlama ve Parlatma:
Termal direnci azaltmak ve ısı transfer performansını artırmak için temas yüzeylerine yüksek hassasiyette taşlama ve cilalama uygulanır.
Hassas İşleme:
Kurulum doğruluğunu ve montaj güvenilirliğini sağlamak için deliklerin ve yuvaların ikincil işlenmesi gerçekleştirilir. |
6. Sıvı Soğutma Plakalarının Kalite Kontrolü
Sevkiyattan önce, sıvı soğutma plakalarının sızıntı testi, düzlük testi ve akış direnci testi dahil olmak üzere bir dizi sıkı denetim ve testten geçmesi gerekir.
Bu testler kritik kalite kontrol adımlarıdır çünkü ürünün ömrünü, termal performansını ve sistem güvenilirliğini doğrudan etkilerler. EV pilleri, enerji depolama sistemleri ve elektronik soğutma uygulamalarında özellikle önemlidirler.
Bu testleri gerçekleştirerek üreticiler, ürünler gerçek dünya uygulamalarına girmeden önce sızıntıları, boyutsal sorunları veya akış sorunlarını tespit edebilir.
6.1 Sızıntı Testi
Amaç:
Soğutma kanallarında sızıntı olmadığından emin olmak ve soğutma sıvısının kirlenmesini veya sistem arızasını önlemek.
Yöntemler:
● Basınç Azalması Testi
Soğutma plakasına basınçlı hava veya nitrojen enjekte edilir. Basınç değişiklikleri zaman içinde izlenir. Daha yavaş basınç kaybı daha iyi sızdırmazlık performansı anlamına gelir.
● Helyum Kütle Spektrometresi Testi
Helyum gazı verilir ve çok küçük sızıntıları tespit etmek için bir helyum dedektörü kullanılır. Yüksek hassasiyetli uygulamalar için uygundur.
● Sıvıya Daldırma Testi
Soğutma plakası basınçlandırıldıktan sonra suya batırılır. Hava kabarcıkları sızıntı noktalarını gösterir.
● Elektronik Takipli Gaz Algılama
İzleyici gaz enjekte edilir ve sızıntı konumlarını tespit etmek için sensörler kullanılır.
6.2 Düzlük Testi
Amaç:
Maksimum ısı aktarımı için soğutma plakası ile CPU'lar, GPU'lar veya pil modülleri gibi ısı kaynakları arasında doğru teması sağlamak.
Yöntemler:
● Lazer İnterferometre / Optik Tarama
Lazer veya tarama teknolojisini kullanarak küçük yüzey değişikliklerini ölçer.
● Koordinat Ölçme Makinesi (CMM)
Bir prob, düzlük sapmasını hesaplamak için yüzey verilerini toplar.
● Mastar Bloğu / Sentez Mastarı Testi
İlk boşluk ölçümü için kullanılan basit bir yöntem.
● Beyaz Işık İnterferometresi
Daha yüksek hassasiyetli yüzey analizi için kullanılır.
6.3 Akış Direnci Testi
Amaç:
Pompa seçimini ve sistem güç tüketimini etkileyen soğutma kanalları içindeki soğutma sıvısı direncini değerlendirmek.
Yöntemler:
● Kararlı Durum Test Platformu
Akış ölçerler ve basınç sensörleri, farklı akış koşullarındaki basınç değişikliklerini ölçmek için kullanılır.
● Akış Direnci Eğrisi Testi
Sistem eşleştirme performansını değerlendirmek için basınç düşüşü ve akış hızı eğrileri oluşturulur.
● Geçici Test
Dinamik performansı değerlendirmek için sistem başlatma ve kapatma koşullarını simüle eder.
6.4 Diğer Denetimler
● Akış kanalı tıkanıklığı denetimi
● Boyut ve görünüm denetimi
● Termal performans testi
Bu test prosedürleri birlikte, sıvı soğutma plakalarının EV'lerde, veri merkezlerinde ve enerji depolama uygulamalarında güvenilir ve verimli bir şekilde çalışabilmesini sağlar.
Sonuç
Sıvı soğutma plakalarının performansı tek bir adıma değil, üretim sürecinin tamamına bağlıdır. Malzemeler, şekillendirme yöntemleri, kaynaklama, bitirme ve test etme işlemlerinin tümü, ısı dağılımını ve güvenilirliği belirlemek için birlikte çalışır.
Basit bir ifadeyle, her adımın daha iyi kontrol edilmesi, daha iyi soğutma performansına yol açar.